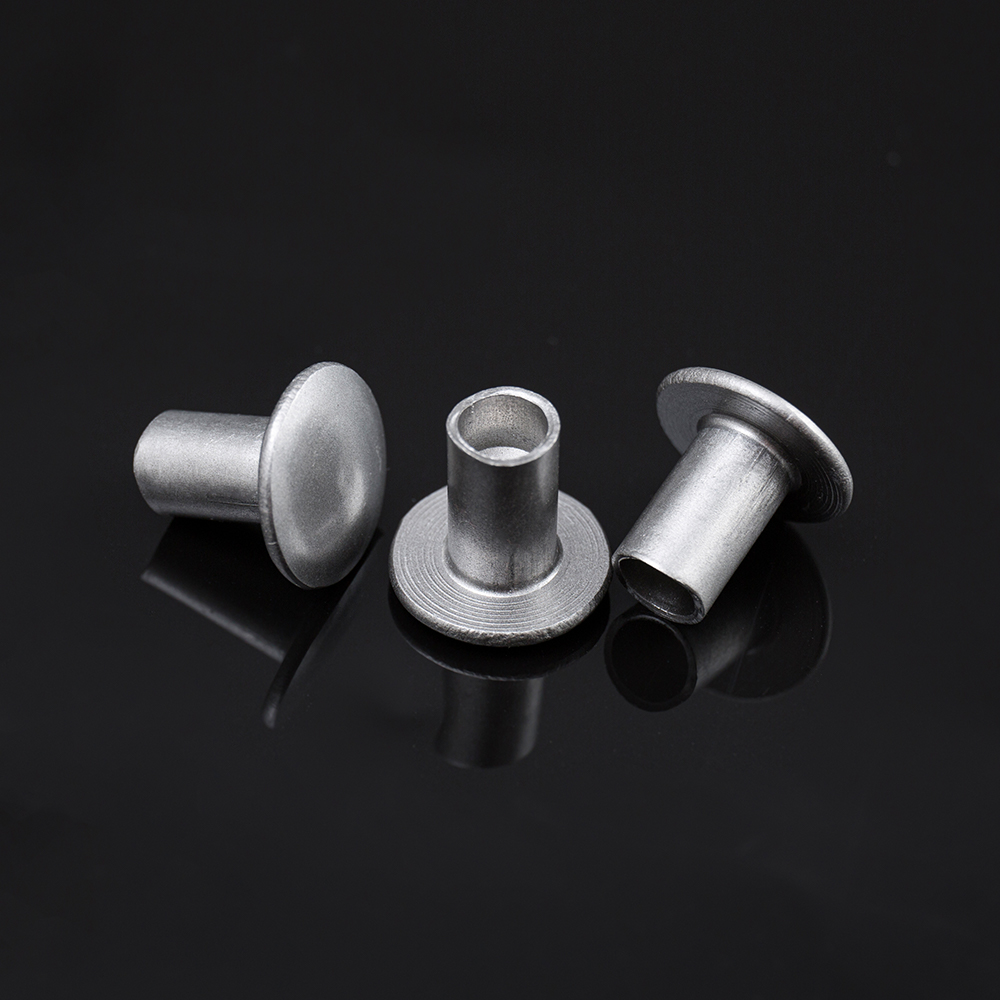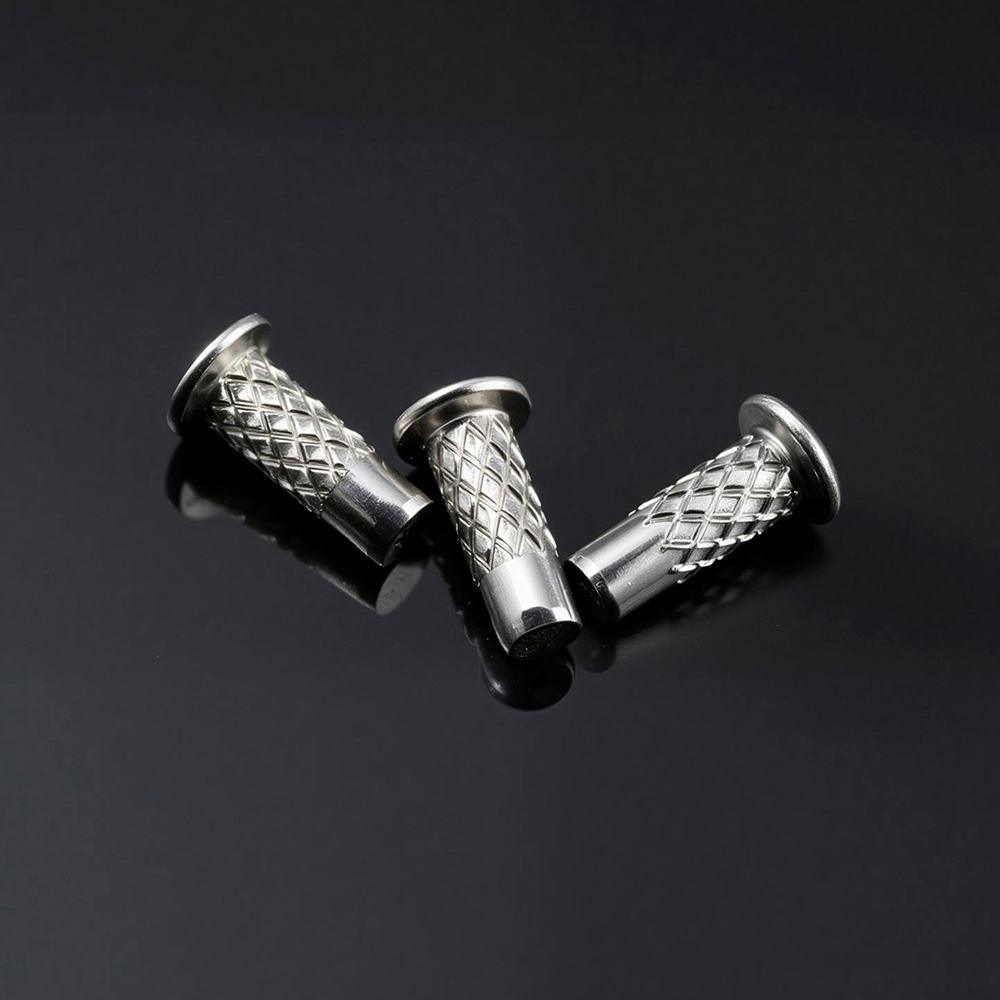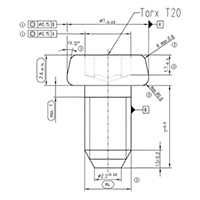

Polu-tubularna zakovica s drškom od 2 mm često nosi punu artikulaciju laparoskopskih škara ili čeljusti pincete za biopsiju. Košta nekoliko centi na popisu materijala i nalazi se među najrizičnijim dijelovima u projektnoj datoteci: ako je zakovica medicinskog uređaja pretvrda, spoj se zaklinje; ako je premekan, čeljusti stvaraju zračnost nakon ponovljenih ciklusa autoklava; ako je legura pogrešna, ista zakovica postaje mjesto korozije i pitanje biokompatibilnosti u jednoj reviziji.
Većina timova za nabavu susreće se s tim problemom kasno, obično kada se prvi uzorak artikla koji je prošao testiranje na stolu vrati s validacije sterilizacije s vrijednošću zakretnog momenta izvan crteža. Geometrija zakovice nikada nije bila težak dio. Težak dio je pedigre materijala, raspon tvrdoće, stanje površine i proces stvrdnjavanja.
Zakovica za medicinski uređaj je trajni spojni element određen za sklop medicinskog uređaja, a definiran je manje svojim oblikom nego svojim dokazima: certificirani materijal, kontrolirana tvrdoća, dokumentirana čistoća, sposobne dimenzije i postupak ugradnje koji se može ponoviti tijekom revizije.
Zakovica za medicinski uređaj hladno je ili strojno obrađen spojni element čija su legura, tvrdoća, dimenzije, stanje površine i parametri podešavanja navedeni u sustavu kvalitete proizvođača medicinskog uređaja, tako da se svaki gotovi spoj može validirati, pratiti do toplinskog broja i reproducirati u proizvodnim serijama.
Fizički, dio se ne može razlikovati od komercijalne polu-cijevaste zakovice. Razlika se pokazuje na četiri mjesta:
Uklonite bilo koji od ta četiri i zakovica će se pretvoriti u nesukladnost čekajući sljedeću reviziju dobavljača.
Polu-cijevaste zakovice pokrivaju većinu zglobnih spojeva u instrumentima za višekratnu upotrebu, čvrste zakovice preuzimaju strukturna i posmična opterećenja, a cjevaste i slijepe zakovice rukuju ušicama, kućištima i sklopovima koji se mogu dosegnuti samo s jedne strane.
| Vrsta zakovice | Funkcija zglobova | Tipična medicinska uporaba | Način postavljanja |
| Polu-cijevni | Pivot ili kontrolirana kompresija | Škare, pincete, retraktori, stezaljke | Orbitalni ili udarni |
| Cjevasti i ušica | Materijal kanala, čahura niskog profila | Kontakti elektroda, obloge kanile, školjke konektora | Orbitalni ili spinski |
| Čvrsto | Najveća posmična čvrstoća, trajni spoj | Okviri za instrumente, ručke, posude za sterilizaciju | Udarni tisak |
| Slijepi, slomiti trn | Jednostrani pristup, zatvoreni ili otvoreni kraj | Kućišta uređaja, jednokratna kućišta | Ručni ili pneumatski alat |
| Vozi | Brzo stvrdnjavanje, malo opterećenje stezaljke | Poklopci, ploče, nesterilni okovi | Čekić ili preša |
| Prilagođeno hladne glave | Geometrija ispisana oko jednog zgloba | OEM zglobni mehanizmi | Po validiranom procesu |
Ako se spoj mora okretati, zakovica se mora okretati glavom bez povlačenja dvaju dijelova u čvrst kontakt. Ako spoj mora držati dvije ploče u stalnom pritisku, čvrsta zakovica ili vijak s ramenom je obično bolji odgovor.
Nehrđajući čelik 316L zadana je legura za zakovice za medicinske uređaje. Čisto se hladi, otporan je na sterilizaciju parom i etilen oksidom i dostupan je uz potpunu sljedivost od žice do gotovog dijela. Klase titana preuzimaju ulogu gdje su težina, ponašanje MRI-a ili galvanska izolacija važni, a legure visoke čvrstoće kao što je MP35N rezervirane su za spojeve koji moraju preživjeti milijune ciklusa opterećenja.
Sama snaga rijetko rješava materijalno pitanje. Tvrđa legura može proizvesti lošiji zakretni zglob, jer se tvrda drška neće uvaljati u kontroliranu glavu na tankom dijelu od 1,5 mm. Zbog toga istaknuti red 316L ostaje radni konj unatoč tome što ima otprilike upola manju vlačnu čvrstoću od Ti-6Al-4V.
Sterilizacija odlučuje o više dizajna nego punjenje. Ciklusi parnog autoklava na 134 C potiču kloridnu naponsku koroziju u krivom stupnju nehrđajućeg čelika, gama zračenje u tipičnim dozama od 25 do 40 kGy prolazi kroz 316L i titan bez značajnog gubitka čvrstoće, a ponovljeni ciklusi etilen oksida ostavljaju ostatke koji se moraju očistiti do granica ISO 10993-7.
Pasivacija je procesni korak s vlastitom validacijom. ASTM A967 navodi nekoliko ruta, a prelazak s dušične kiseline na limunsku kiselinu mijenja kemijski sastav površine gotove zakovice dovoljno da zahtijeva ponovnu validaciju spoja.
Dva broja odlučuju o većini kvarova zakovnih spojeva: dijametralni razmak između drške i rupe i raspon tvrdoće drške. Sve ostalo je sporedno.
Prihvatljivost zakretnog zakovnog spoja mjeri se na spoju: zakretni moment, zračnost i visina glave nakon postavljanja. Dimenzije zakovice na crtežu samo su polovica specifikacije.
Dobavljače zakovica procjenjuju po dokumentaciji koliko i po dijelovima. Od 2. veljače 2026. Uredba FDA o sustavu upravljanja kvalitetom usklađuje 21 CFR dio 820 s ISO 13485, što zapise dobavljača čini dijelom vlastite površine za usklađenost proizvođača uređaja.
Kontrola promjena klauzula je koja uzrokuje najviše boli. Dobavljač koji promijeni kemiju mljevenja žice, kaljenja ili galvanizacije bez prethodne obavijesti poništava kupčevu validaciju procesa, čak i kada svaki dolazni uzorak još uvijek prolazi inspekciju.
Jedan kvalificirani dobavljač jedna je točka neuspjeha. Medicinski programi zakovica ostaju stabilni kada se crtež zamrzne prije početka nabave i dva dobavljača su kvalificirana prema istoj specifikaciji.
Najjeftinija zakovica u katalogu postaje najskuplji dio u uređaju onoga dana kada revizija pronađe neupadljivu seriju.
Nehrđajući čelik 316L pokriva većinu primjena jer se dobro hladi, prihvaća pasivizaciju i preživljava paru, etilen oksid i gama sterilizaciju. Titan Grade 2 i Grade 5 koriste se tamo gdje su težina, MRI kompatibilnost ili galvanska izolacija važni, a MP35N se pojavljuje u spojevima s visokim ciklusom.
Da, pod uvjetom da dobavljač može zadržati specifikaciju. Dio mora ispunjavati zahtjeve za biokompatibilnost i čistoću uređaja, imati sljedivost serije i biti instaliran potvrđenim postupkom. Većina komercijalnih linija zakovica ne može dostaviti dokumentaciju o razini topline ili kontrolu promjene, i to je ono što ih diskvalificira.
Najprije postavite toleranciju rupe, H9 ili H10 za zakretni spoj, zatim odredite dijametralni zazor, raspon tvrdoće drške i visinu glave valjka. Završite s funkcionalnim zahtjevom na sastavljenom spoju, kao što je artikulacijski moment od 0,02 do 0,2 newton metra i maksimalni aksijalni zazor od 0,1 mm.
Zakovice se uglavnom pojavljuju u instrumentima, sustavima za isporuku i hardveru za sterilno pakiranje, a ne u dugotrajnim implantatima. Kada zakovica uđe u implantabilni sklop, legura mora biti kvaliteta za implantaciju, površina mora zadovoljiti relevantnu kategoriju ispitivanja ISO 10993-1, a postupak postavljanja mora biti validiran za taj određeni uređaj.
Uskladite zakovicu sa spojem, dokumentirajte spoj, zatim kvalificirajte dva dobavljača prema istom crtežu. Ta narudžba sprječava da dio od dva centa zaustavi puštanje uređaja.