
Ogoljeno udubljenje M1.6 može zaustaviti automatiziranu montažnu traku na dvadeset minuta, a cijena samog elektroničkog vijka je nebitna pored tog vremena zastoja. Ispod M3, razmak između vijka koji se uvrće čisto i onog koji oštećuje glavu često se svodi na djelić milimetra u dubini udubljenja, pogrešnoj obradi površine ili geometriji pogona koja nikada nije bila namijenjena električnim alatima.
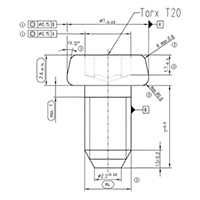
Elektronički vijak je minijaturni navojni zatvarač, obično između M0,8 i M3 u promjeru, proizveden prema uskim dimenzijskim tolerancijama s preciznim udubljenjem tako da može pričvrstiti tanke ploče, tiskane ploče i mala kućišta bez deformiranja okolnog materijala.
Tri karakteristike odvajaju ga od strojnog vijka opće namjene:
Metrički elektronički vijci koriste oblik navoja od 60 stupnjeva definiran ISO 68-1, a praktični radni raspon kreće se od M1.0 do M3.0. Odabir prave veličine pitanje je koraka, dubine zahvata i materijala u koji su navoji vijaka.
| Veličina | Pitch | Raspon duljina | Tipična primjena |
| M1.0 | 0,25 mm | 1,5 do 4 mm | Moduli kamere, nosivi senzori |
| M1.2 | 0,25 mm | 2 do 5 mm | Okviri za pametne telefone, poklopci konektora |
| M1.4 | 0,30 mm | 2 do 6 mm | Mali nosači, nosači za antene |
| M1.6 | 0,35 mm | 2 do 8 mm | Montaža PCB-a, montaža kućišta |
| M2.0 | 0,40 mm | 3 do 10 mm | Kućišta za prijenosna računala, nosači za pogone |
| M2.5 | 0,45 mm | 3 do 12 mm | Upravljačke ploče, industrijski zasloni |
| M3.0 | 0,50 mm | 4 do 16 mm | Bijela tehnika, veća elektronika |
Dubina zahvata mora dosezati najmanje dva puta veći od nazivnog promjera. Vijak M1.6 uvučen samo 1,5 mm u plastičnu čahuru koncentrira opterećenje na premalo navoja i ogolit će čahuru mnogo prije nego što vijak postigne nazivni zakretni moment.
Torx i šestougaoni pogoni nadmašuju pogone s križnim udubljenjima u elektroničkom sklopu jer prenose okretni moment kroz ravne, okomite kontaktne površine, a ne nagnute ekscentrične površine koje guraju nastavak iz udubljenja.
Križno udubljenje dizajnirano je tako da se ekscentrično izvuče nakon što okretni moment prijeđe prag. Takvo ponašanje štiti ručni alat i mekanu glavu vijka, ali u automatiziranoj montaži postaje problem, jer se prag pomiče s trošenjem nastavka, debljinom premaza i poravnanjem pokretača.
Nehrđajući čelik 304 je zadani materijal za elektroničke vijke, ali poniklani ugljični čelik je bolji u pogledu cijene i vodljivosti, dok mesing i nehrđajući čelik 316 ispunjavaju posebne električne i korozijske zahtjeve.
Debljina sloja nikla obično je između 3 i 8 mikrometara. Ispod 2 mikrometra, poroznost naglo raste i vijci počinju lupiti u vlažnom skladištu prije nego što uopće dođu do proizvodne trake.
Većina elektroničkih kvarova vijaka nisu kvarovi navoja. To su istrošenost udubljenja, oguljena plastična izbočina ili glave s prevelikim zakretnim momentom, a svaki ukazuje na vrijednost zakretnog momenta koja nikada nije bila usklađena s materijalom.
Ove brojke pretpostavljaju dubinu zahvata od najmanje dvostrukog nazivnog promjera. Skratite taj zahvat i siguran zakretni moment brzo opada, jer se isto opterećenje širi na manje navoja i plastični čep se deformira umjesto pričvršćivača.
Klasa tolerancije navoja 6g standardna je za elektronske vijke. To je zazor koji omogućuje sklapanje predvidljivim, ali također znači da će vijak jednog dobavljača i navojna rupa drugog rijetko reproducirati pristajanje uparenog seta.
Odobravanje dobavljača elektroničkih vijaka je dokumentacija i mjeriteljska vježba, a ne usporedba cijena. Pet provjera odvaja pouzdani izvor od onog koji će vam poslati nesukladnu seriju šest mjeseci u proizvodnju.
Standardni elektronički vijci i prilagođeni nestandardni dijelovi slijede različite puteve odobrenja. Za rad po narudžbi dodajte izvješće o inspekciji prvog artikla i crtež s dimenzijama potpisan s obje strane prije početka masovne proizvodnje.
M1.6 i M2.0 dominiraju potrošačkom elektronikom. M1.6 pokriva montažu tiskanih ploča i sklop malog kućišta, dok M2.0 upravlja kućištima prijenosnih računala i nešto težim pločama. Ispod M1.4, vijci su obično rezervirani za module kamere, nosive uređaje i pakete preciznih senzora.
Ovisi o materijalu. Ugljični čelik presvučen niklom je izrazito magnetičan. Nehrđajući 304 postaje slabo magnetičan nakon hladnog oblikovanja, a nehrđajući 316 ostaje u biti nemagnetičan. Ako se vijak nalazi u blizini magnetskog senzora ili zaštitne staze, navedite 316 od nehrđajućeg čelika ili mesinga.
Počnite s 0,25 do 0,40 N.m za nehrđajući čelik s navojem u plastiku ili tanki metal, uz pretpostavku da je zahvat od najmanje 4 mm. Smanjite gornju granicu za otprilike jednu trećinu kada urezujete u neojačanu plastiku i uvijek potvrdite testom zakretnog momenta na stvarnom dizajnu izbočine.
Strojni vijci s navojem u metalne umetke obično se mogu ponovno upotrijebiti nekoliko puta bez gubitka funkcije. Vijci za oblikovanje navoja koji urezuju vlastiti put u plastiku dizajnirani su za pojedinačnu ugradnju, jer se formirani navoji troše svakim uklanjanjem i sila držanja brzo opada.