
Svako neuspješno spajanje lima vodi do jedne od tri odluke donesene prije nego što je vozač ikada dotaknuo pričvršćivač: pogrešan mjerač, pogrešna točka bušenja ili pogrešan korak navoja za osnovni materijal. Lim se kreće od meke aluminijske obloge debljine 0,5 mm do nosača od hladno valjanog čelika debljine 3 mm, a pričvršćivač podešen za jednu debljinu ili će se slobodno okretati u drugoj ili srezati rub ploče pri ulasku. Razumijevanje kako samorezni vijci stvarno rezanje i oblikovanje navoja unutar rupe početna je točka za određivanje pravog dijela umjesto nagađanja iz spremnika za dijelove.
Samorezni zatvarač obavlja dva posla odjednom: stvara spojni navoj dok napreduje i steže spojene slojeve zajedno kada sjednu. Varijante oblikovanja navoja istiskuju metal prema van bez uklanjanja materijala, što dobro funkcionira u tankim, duktilnim limovima gdje pomaknuti metal teče u korijen navoja. Varijante s rezanjem navoja uklanjaju materijal s prorezima ili žljebovima, što odgovara debljem ili tvrđem limu gdje bi oblikovanje inače napuknulo ploču ili stvorilo prekomjerni zakretni moment. Miješanje dviju kategorija najčešći je uzrok ogoljenih rupa o kojima su izvijestile tvornice.
Pomiče materijal radijalno. Najbolje za lim ispod 1,5 mm i mekše legure gdje je čvrsto brtvljenje nepropusno za plin važnije od sirove čvrstoće na izvlačenje.
Uklanja uvojak materijala dok napreduje. Poželjno za lim debljine 1,5 mm i više ili za ponovljene cikluse sastavljanja i rastavljanja.
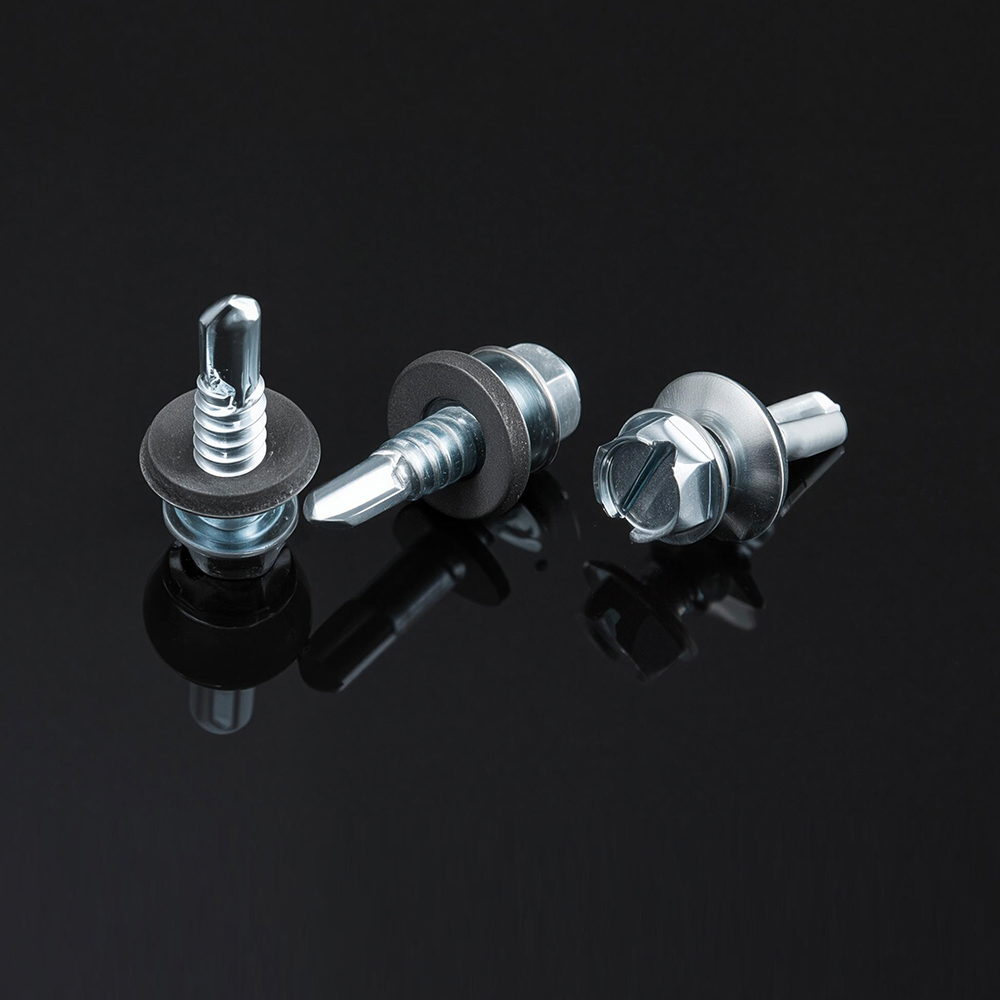
Kombinira vrh svrdla s reznim navojem u jednom dijelu, eliminirajući zaseban korak pilot rupe na čeliku do otprilike 3 mm.
Promjer je šifra promjera utisnuta na pakiranju i treba je odabrati u odnosu na tanji od dva sloja koja se spajaju, a ne na onaj deblji. Mjerač koji je prevelik za tanku vanjsku opnu će deformirati okolni metal u vidljivu udubinu; mjerač koji je premalen za debeo držač provući će samo nekoliko zavoja prije nego što ostane bez dubine zahvata.
Duljina se izračunava različito ovisno o vrsti zgloba. Za preklopni spoj kroz dvije ploče, vijak bi trebao u potpunosti proći kroz oba sloja plus dva do tri izložena navoja na stražnjoj strani kako bi se potvrdilo potpuno zahvaćanje bez suvišnog izbočenja. Za vijak zabijen u oblikovanu prirubnicu ili ekstrudirani profil, duljina bi trebala ostaviti najmanje tri puna navoja odstupanja ispod površine prirubnice, budući da manji broj navoja oštro smanjuje otpor izvlačenja, a više navoja riskira da dolje dođe do unutarnje stijenke.
| Kombinacija listova | Tipični mjerač | Tipična duljina |
| 0,6 mm to 0.6mm lap joint | br.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | br.8 | 13 mm |
| 1,6 mm to 2.4mm frame | br.10 | 16 mm |
| 2,4 mm to 3.0mm structural | br.12 | 19 mm |
Vrh samobušećeg vijka klasificiran je brojem točke koji otprilike odgovara ukupnoj debljini materijala kroz koji može prodrijeti bez pilot rupe. Vrhovi točka 1 i Točka 2 kombiniraju lagane listove od 0,7 mm do 3,2 mm. Vrhovi Točka 3 proširuju taj raspon prema 4,8 mm, a vrhovi točka 5 izrađeni su za konstrukcijske čelične dijelove do oko 6,4 mm. Odabir vrha čija je debljina manja od stvarne debljine hrpe prisiljava instalatera da poveća okretni moment radi kompenzacije, što povećava izglede za skidanje navoja ili otkidanje glave umjesto rješavanja temeljne neusklađenosti.
Broj svirala je važan koliko i broj bodova. Jednostruki vrh svrdla učinkovito uklanja strugotine u tankom limu, ali može odlutati izvan središta u debljim hrpama; žljebovi ili krilati vrh usmjerava krhotine dalje od rupe u strukturnom čeliku i smanjuje aksijalnu silu potrebnu za početak prodiranja. Za ponovljene proizvodne serije, standardiziranje na ocjenu jednog boda po grupi materijala, umjesto jedne ocjene za cijeli posao, održava vrijeme ciklusa i stopu odbijanja predvidljivom kroz smjene.
Bušilica koja je za jedan broj premala jednostavno ne treba više vremena za probijanje. Generira lokaliziranu toplinu koja stvrdnjava rub rupe, koji se zatim odupire sljedećem prolasku u obliku navoja i proizvodi labav spoj s nedovoljno zategnutim momentom iako je vozač prijavio potpuno sjedenje.
Lako je zanemariti trošenje točka jer se ono postupno razgrađuje umjesto da otkaže odjednom. Svježi vrh Point 2 mogao bi udobno očistiti hrpu od 3 mm, ali nakon nekoliko tisuća ciklusa isti vrh se može početi boriti s listom od 2 mm, a operateri često reagiraju jačim pritiskom umjesto da zamijene nastavak. Praćenje broja ciklusa po bitu, čak i s jednostavnim popisom na radnoj stanici, hvata ovo pomicanje prije nego što se pokaže kao skok u odbačenim spojevima. Trgovine koje rade u dvije ili tri smjene na istoj liniji često otkrivaju da nevjerojatna zamjena bitova u smjenama, umjesto da čekaju vidljivi kvar, održava stope odbijanja nižima tijekom tjedna.
Korak navoja, udaljenost između susjednih vrhova navoja, određuje koliko materijala svaki navoj zahvaća i koliko brzo se vijak pomiče po rotaciji. Navoji s grubim korakom imaju manje navoja po inču i dublji profil navoja, dajući snažnu otpornost na skidanje tankog, mekog lima gdje svaki navoj mora snažno zagristi ograničeni materijal. Navoji s finim korakom pakiraju više navoja u istu duljinu, raspoređujući stezaljku na više kontaktnih točaka, što odgovara debljem limu i aplikacijama izloženim vibracijama.
Točka prijelaza gdje fini korak počinje nadmašivati grubi korak općenito pada između 1,6 mm i 2,0 mm, ovisno o tvrdoći legure. Ispod tog pojasa, grubi korak dosljedno proizvodi bolji zadržani okretni moment jer jednostavno nema dovoljno dubine materijala da se fine niti potpuno formiraju. Iznad tog pojasa, fini korak otporan je na skidanje navoja pod ponovljenim ciklusima opterećenja jer više navoja dijeli istu silu stezanja, tako da niti jedan navoj ne nosi neproporcionalan udio naprezanja.
Odabir koraka također utječe na toleranciju pilot rupe odabranu uzvodno. Probušena ili izbušena rupa koja je čak i za nekoliko stotinki milimetra veća omogućit će navoju s grubim korakom gotovo normalan zahvat, budući da dublji profil navoja ima više materijala za zahvat. Navoj s finim korakom u istoj prevelikoj rupi gubi puno veći udio svog dostupnog zahvata, jer je svaki pojedinačni navoj u početku plići. Ovo je jedan od razloga zašto proizvodni crteži za deblje sklopove s finim usponom obično zahtijevaju strožu toleranciju na pilotsku rupu od crteža napisanih za tanke limove s grubljim korakom.
Dvije ploče iste debljine mogu se pod istim spojem ponašati potpuno drugačije ako im se sastav legure razlikuje. Aluminijski lim je otprilike trećine tvrdoće mekog čelika pri ekvivalentnoj debljini, tako da će vrh bušenja za čelik gotovo prelako probiti aluminij, ponekad uzrokujući klimanje pričvršćivača prije nego što se navoj uklopi. Ploča od nehrđajućeg čelika nalazi se na suprotnom kraju, generirajući daleko više topline uslijed trenja tijekom uvlačenja, zbog čega spojnici kompatibilni s nehrđajućim materijalom obično imaju tvrđu obradu kućišta na bokovima vrha i navoja.
Duktilnost također utječe na to koliko je zglob otporan na prekomjernu vožnju. Mekani aluminij nastavit će se deformirati nakon točke potpunog nalijeganja, što znači da će pogonski sklop postavljen na čelični okretni moment izbaciti okolnu ploču prije nego što se spojka isključi. Tvrđe legure odolijevaju toj deformaciji, što prebacuje rizik na skidanje navoja umjesto na lomljenje kada je postavka spojke preagresivna. Usklađivanje okretnog momenta vozača i postavki spojke s određenom slitinom, a ne samo debljinom, zatvara ovu prazninu.
Izbor premaza na samom zatvaraču također je u interakciji s tim razlikama u materijalu. Vijak od pocinčanog ugljičnog čelika zabijen u goli aluminij može s vremenom pokrenuti blagu galvansku reakciju u vlažnim okruženjima, postupno olabavljujući spoj čak i ako je početno mehaničko postavljanje bilo ispravno. Zatvarači s premazom koji je kompatibilan s osnovnim limom ili fizička barijera kao što je najlonska podloška gdje se moraju susresti različiti metali, izbjegavaju ovu sporu degradaciju. Rijetko se pojavljuje u prvim tjednima servisiranja, što je upravo razlog zašto se propusti tijekom početnih provjera kvalitete i pojavljuje se tek mjesecima kasnije kao neobjašnjiva serija labavih spojeva.
Dosljednost u pričvršćivanju dolazi manje od samog vijka, a više od ponovljivog redoslijeda ugradnje. Trgovine koje vide najmanje povratnih poziva obično slijede isti kontrolni popis bez obzira na razinu iskustva operatera.
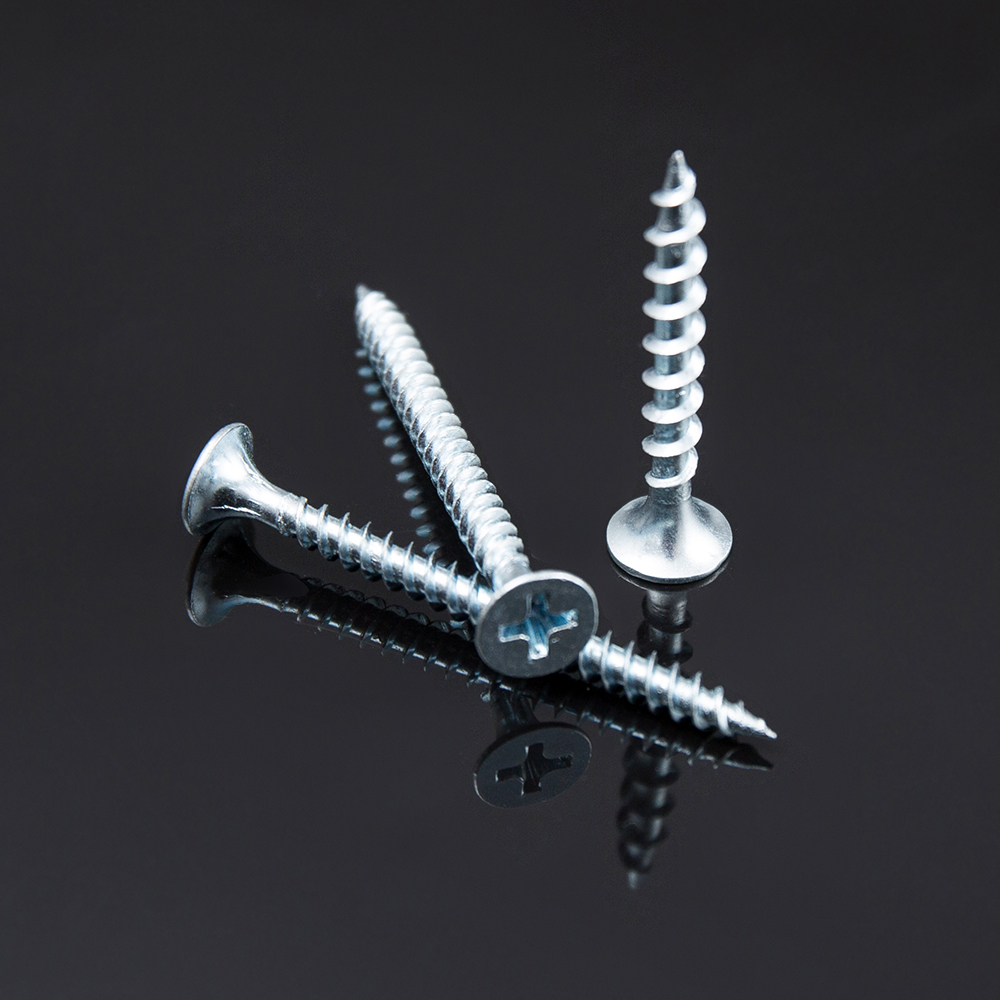 Okomito poravnanje i stalna brzina pogona smanjuju bočno opterećenje navoja tijekom instalacije.
Pilot rupe zaslužuju posebnu bilješku. Za vijke za oblikovanje navoja u tankom limu, preskakanje pilot rupe je obično u redu i čak je poželjno, budući da se formirani navoj oslanja na neporemećeni materijal oko rupe. Za vijke za rezanje navoja u debljem limu, vodeća rupa veličine otprilike 85 posto manjeg promjera vijka značajno smanjuje pogonski moment bez žrtvovanja zahvaćanja navoja i značajno produljuje životni vijek nastavka na velikim obimnim poslovima.
Učvršćivanje također igra tihu, ali značajnu ulogu u dosljednosti zakretnog momenta. Ploče koje se smiju savijati tijekom vožnje apsorbiraju dio primijenjene sile kao otklon, a ne kao stezanje, što se kasnije pokazuje kao spoj koji se ispravno očitava pri početnoj provjeri zakretnog momenta, ali olabavi nakon prvih nekoliko ciklusa opterećenja nakon što se ploča smiri. Čvrsto stezanje hrpe uz krutu podložnu ploču tijekom sastavljanja, čak i na nekoliko sekundi dok vozač postavlja pričvršćivač, uklanja ovu varijablu i čini očitanja zakretnog momenta mnogo ponovljivijima od jednog operatera do drugog.
Većina kvarova na terenu spada u kratki popis prepoznatljivih uzoraka, a svaki od njih upućuje na određenu neusklađenost, a ne na slučajni kvar.
| Simptom | Vjerojatni temeljni uzrok | Ispravak |
| Vijak se vrti bez griza | Mjerilo premalo ili rupa prevelika | Povećajte jedan mjerač ili smanjite veličinu pilot rupe |
| Glava pukne tijekom vožnje | Zakretni moment postavljen previsoko za tvrdoću materijala | Niža postavka kvačila, prvo provjerite na otpadu |
| Panel udubljenja oko glave | Debljina je prevelika za tanki vanjski list | Smanjite mjerač, dodajte varijantu glave za pranje |
| Labav spoj nakon tjedana rada | Gruba visina used on thicker vibrating panel | Prebacite na fini korak, ponovno provjerite spec. zakretni moment |
| Vijak luta prije prodora | Vršak bušenja previše agresivan za meku leguru | Odaberite manji broj točke, smanjite pritisak dodavanja |
Korisna dijagnostička navika je zadržati mali skup neuspjelih uzoraka iz svake proizvodne serije i ispitati profil navoja pod povećanjem. Ogoljena rupa s čistim, neoštećenim navojima na samom zatvaraču obično ukazuje na neusklađenost rupe ili debljine. Zatvarač s vidljivo istrošenim ili zaobljenim vrhovima navoja umjesto toga ukazuje na prekomjerne pogonske cikluse na nastavku koji je trebao biti zamijenjen nekoliko tisuća ciklusa ranije.
Također pomaže u odvajanju stvarnog kvara pričvršćivača od grešaka procesa prije promjene specifikacije. Zamjena na deblji promjer ili drugačiji nagib kako bi se riješio problem učvršćenja ili kalibracije zakretnog momenta često dovodi do novih problema, kao što je povećanje udubljenja, bez rješavanja izvorne pritužbe. Kratka provjera uzroka, usporedba nekolicine neuspjelih uzoraka s popisom za provjeru instalacije prije dodirivanja popisa materijala, obično brže rješava problem i izbjegava nepotrebne promjene brojeva dijelova tijekom proizvodne serije koja je inače bila dobra.
Za trgovine koje opetovano rade iste pregršt kombinacija listova, vrijedi dokumentirati kratku specifikacijsku karticu po sklopu umjesto ponovnog izvođenja mjerača, duljine, točke i koraka svaki put od nule. Tipična kartica navodi dva sloja materijala, njihove debljine, odabrano vijci za lim širina i duljina, ocjena točke bušenja, vrsta uspona, ciljani zakretni moment pokretača i bilo koji zahtjev za pilot rupu. Prilaganje ove kartice radnom nalogu uklanja dvosmislenost između smjena i daje novim operaterima referencu koja ne ovisi o plemenskom znanju.
Kada se pojavi nova kombinacija listova koja još nije dokumentirana, brzi probni rad u tri koraka dobro funkcionira: vozite jedan uzorak s osnovnim zakretnim momentom proizvođača i pregledajte ima li udubina ili ogoljenosti, prilagodite zakretni moment u malim koracima u bilo kojem smjeru na temelju tog rezultata, a zatim zaključajte postavku nakon što tri uzastopna uzorka dobro sjednu s dosljednim odmakom. Ovaj probni pristup traje nekoliko minuta i sprječava pokretanje cijele serije na neprovjerenoj postavci.
Izbor pričvršćivača također je u interakciji s izloženošću koroziji, iako je to razmatranje izvan čistog mehaničkog pristajanja. Unutarnje nosače rijetko treba premazati samobušeći pričvršćivači , ali sve što je suočeno s vremenskim uvjetima, ispiranjem ili obalnim zrakom ima koristi od premaza otpornog na koroziju ili nehrđajuće konstrukcije čak i kada bi osnovna mehanička ocjena inače zahtijevala standardni dio od ugljičnog čelika.
Samorezni vijak reže ili oblikuje svoj vlastiti navoj dok napreduje, ali općenito mu je potrebna vodeća rupa u metalu. Samobušeći vijak dodaje vrh za bušenje tako da može izbušiti vlastitu početnu rupu i oblikovati navoj u jednom prolazu, što ubrzava sastavljanje na debljem limu.
Spoj s nedovoljno zategnutim momentom i dalje će se oduprijeti rotaciji ruke i pokazati netaknute niti pri uklanjanju. Ogoljena rupa se slobodno okreće uz mali otpor i često pokazuje zaglađeni, zaobljeni rub rupe umjesto definiranog profila navoja.
Može, ali mjeru treba prilagoditi tanjem sloju kako bi se izbjeglo udubljenje, dok duljina ipak treba uzeti u obzir potpuni angažman kroz deblji sloj. To je razlog zašto mnogi sklopovi koriste jedan mjerač s duljinom odabranom posebno za kombinirani snop, a ne svaki list pojedinačno.
Da. Navoji s grubim korakom napreduju brže po rotaciji budući da svaki zavoj pokriva veću linearnu udaljenost, što skraćuje vrijeme ciklusa na velikim količinama gdje tanki lim ne zahtijeva performanse s finim korakom.
Aluminij se deformira pri nižoj sili od čelika, tako da će postavka zakretnog momenta kalibrirana za čelik pretjerati i udubiti aluminij prije nego što se spojka aktivira, dok ista postavka može podesiti čelični spoj. Postavke zakretnog momenta treba provjeriti po materijalu, a ne pretpostavljati iz jedne zadane postavke.